
Petsa sa Pagmantala: Oktubre 2, 2026
Awtor: Hu Yanwei, Eksperto sa Teknikal nga Cymber Metal
Ang tubo nga tumbaga mahimong moabot sa iyang nominal nga gawas nga diametro ug madaot gihapon sa bending machine. Ang hinungdan mahimong nipis nga bungbong sa usa ka kilid, depekto sa sulod nga nawong, o residue nga walay bisan kinsa ang nagtino sa purchase order.
Mao kini ang hinungdan nganong ang mga pumapalit dili angay mohukom saproseso sa pag-extrude sa tubo nga tumbaga nga walay putolpinaagi sa usa ka pinasinaw nga gawas o usa ka pagbasa sa gibag-on sa dingding. Ang extrusion nagtukod sa inisyal nga haw-ang nga tubo, apan ang pagdrowing, pag-annealing, paglimpyo, pagtul-id ug pagdumala tanan nakaimpluwensya sa kung unsa ang sa ulahi makaabot sa kustomer. Ang panukiduki sa pagporma sa tubo nga tumbaga nagpamatuod nga ang pag-align sa himan ug ang sunod nga mga kondisyon sa pagdrowing mahimong makausab sa eccentricity sa gibag-on sa dingding.
Para sa mga procurement team, ang praktikal nga pangutana dili lang kay, “Sol-salo ba ni?” Kini mao ang:Makatuman ba ang tubo nga ipadala sa minimum nga kinahanglanon sa bungbong, dimensyon, internal nga kalimpyo, ug nawong sa matag gikasabutan nga punto sa inspeksyon?
Dali nga Tubag: Unsa ang Nagkontrol sa Kalidad sa Tubo nga Tumbaga?
Ang pagkaparehas sa gibag-on sa dingding magsugod sa billet ug sa paglinya sa piercer o mandrel, die ug sudlanan. Ang sunod nga pagdrowing mahimong makapaayo o makapagrabe sa distribusyon sa gibag-on, depende sa tooling ug pagkontrol sa proseso. Ang kalidad sa nawong nagdepende sa kondisyon sa billet, temperatura sa pagtrabaho sa init, pagkaguba sa himan, pag-lubricate sa drawing, annealing, paglimpyo ug pagdumala. Ang mga pumapalit kinahanglan nga magtino sa mga limitasyon sa pagdawat sa katapusang produkto imbes nga maghunahuna nga ang lakang sa extrusion lamang ang naggarantiya niini.
Giunsa Pagtrabaho ang Proseso sa Seamless Copper Tube Extrusion?
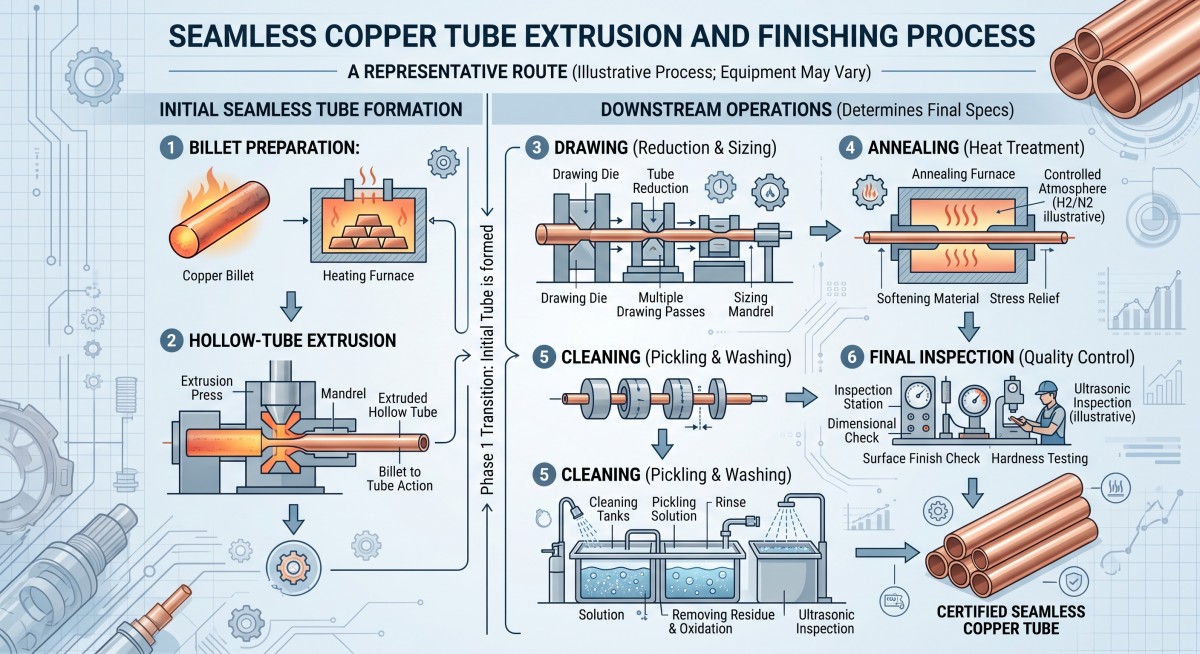
Ang kasagarang ruta magsugod sa usa ka copper billet. Ang prodyuser moporma og haw-ang nga pre-tube pinaagi sa angay nga ruta sa pagtusok ug pag-extrude, dayon mogamit og dugang nga mga operasyon sa pagkunhod ug pagtapos aron maabot ang giplano nga gidak-on ug kondisyon. Ang eksaktong pagkasunod-sunod managlahi depende sa diametro sa tubo, bungbong, haluang metal, gitas-on ug kagamitan sa prodyuser.
| Entablado | Ang gipahimutang niini | Unsay angay bantayan sa pumapalit |
|---|---|---|
| Pag-andam sa billet | Identidad sa haluang metal ug kondisyon sa sinugdanang materyal | Grado, pagkasubay ug makita nga mga depekto sa billet |
| Pagtusok ug pag-extrude | Inisyal nga haw-ang nga porma ug heometriya sa mother-tube | Pag-align sa mandrel, dili patas nga pag-agos ug sayo nga pagka-eksentriko sa dingding |
| Pagdrowing o uban pang pagkunhod sa gidak-on | Katapusan o hapit-katapusan nga OD ug dingding | Kondisyon sa die/plug, iskedyul sa pagkunhod ug lubrication |
| Pag-annealing, kon gikinahanglan | Gitino nga kinaiya ug nagporma nga pamatasan | Oksihenasyon sa nawong, kalimpyo ug makanunayon nga kondisyon |
| Pagtul-id, pagputol ug paglimpyo | Ang gitas-on sa presentasyon ug ang katapusang presentasyon mahimong mahatag | Mga bukol, garas, burr, residue ug proteksyon sa tumoy sa tubo |
| Katapusang inspeksyon | Ebidensya batok sa espesipikasyon sa pagpalit | Mga lokasyon sa pagkuha og sampol, minimum nga bungbong, OD, nawong ug mga rekord |
Ayaw hunahunaa nga ang tanang walay putol nga tubo sa tumbaga nagsunod sa parehas nga ruta sa produksiyon. Pangutan-a ang supplier kung unsang mga lakang ang naghimo sagitanyag nga nahuman nga tubo, labi na kung ang aplikasyon nagdepende sa pagduko, paglapad, integridad sa presyur o usa ka limpyo nga internal nga agianan.
Mga Cymber Metalmga produkto nga puro nga tumbaganaglakip sa mga ehemplo sa tul-id ug naglikoliko nga tubo. Kanang mga porma mapuslanon nga mga sinugdanan alang sa usa ka pangutana sa produkto, apan ang katapusang ruta sa produksiyon ug sakup sa inspeksyon kinahanglan gihapon nga kumpirmasyon nga espesipiko sa order.
Unsay Hinungdan sa Dili Patas nga Gibag-on sa Bungbong sa Tubo nga Tumbaga?
Pag-align sa Mandrel ug pag-agos sa materyal
Sa usa ka extruded mother tube, ang mandrel ang nagtino sa sulod nga agianan samtang ang palibot nga tooling ang nagkontrol sa gawas nga agos. Kung kini nga mga elemento dili husto nga nahan-ay, ang usa ka kilid mahimong mogawas nga mas baga kaysa sa lain. Ang dili patas nga pag-init sa billet, pagbag-o sa friction, pagkaguba sa tool ug paglihok ubos sa karga makadugang sa kalainan sa gitas-on sa tubo. Usa ka pagtuon sa copper-tube extrusion nakit-an nga ang piercer o mandrel misalignment makaapekto sa eccentricity, diin ang angular misalignment labi ka hinungdanon ubos sa gimodelo nga mga kondisyon.
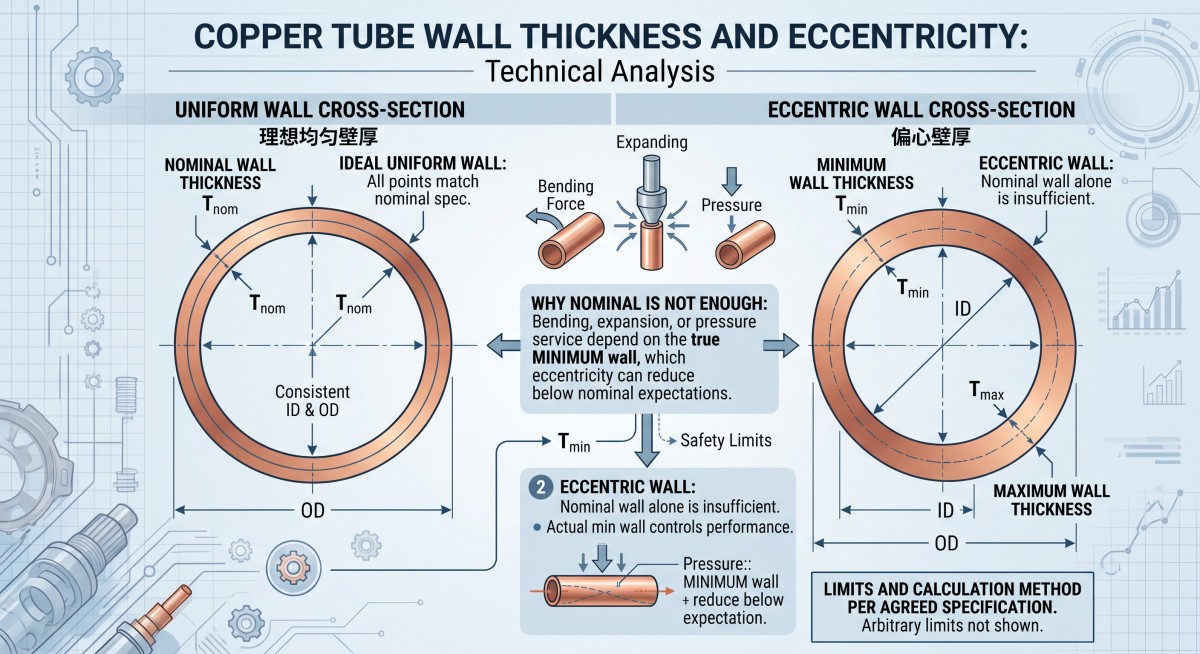
Dili lang kini isyu sa pang-cosmetic. Usa ka tubo nga adunay madawat ngaaberidsang bungbong mahimo gihapon nga adunay dili madawat ngapinakagamay nga bungbongsa usa ka punto sa palibot sa iyang sirkumperensiya.
Ang pagdrowing dili awtomatikong motul-id sa dili patas nga mother tube
Ang drawing die ug ang bisan unsang internal plug o mandrel makaimpluwensya kung giunsa pagkunhod ang pre-tube. Ang ilang geometry, posisyon ug kondisyon importante. Ang panukiduki sa mga drawed copper tubes nagpakita nga ang drawing setup mahimong makapakunhod o makapataas sa eccentricity; dili kini garantiya nga koreksyon para sa dili maayo nga starting tube.
Kon magrepaso og usa ka kinutlo, pangutan-a kon ang kinahanglanon sa gibag-on sa bungbong magamit ba lamang sa nominal nga dimensyon o saminimum nga gisukod nga bungbongug ang sirkumperensiyal nga pagkalainlain sa nahuman nga produkto.
Ibutang ang pamaagi sa pagsukod sa RFQ
Ang "Gibag-on sa bungbong: 1.0 mm" nagbilin ug daghang pangutana nga wala matubag. Ang 1.0 mm ba nominal, minimum o target nga adunay tolerance? Asa kini sukdon sa supplier? Pila ka posisyon sa palibot ug sa matag tubo ang susihon?
Ang kalkulasyon sa eccentricity mahimong mapuslanon sa pagtandi sa mga sample, apan ang lainlaing mga kontrata ug mga sumbanan mahimong magtino niini sa lahi nga paagi. Kung mogamit ka og kalkulasyon sama sa(pinakataas nga bungbong − pinakagamay nga bungbong) ÷ (pinakataas nga bungbong + pinakagamay nga bungbong) × 100%, tawga kini nga usa kagikasabutan nga sukdanan sa RFQ, ug isulti ang mga posisyon sa sampling ug ang limitasyon sa pagdawat. Ayaw pagdugang og porsyento sa usa ka panaglalis human moabot ang kargamento.
Unsay Makaapekto sa Panggawas ug Pangsulod nga Nawong?
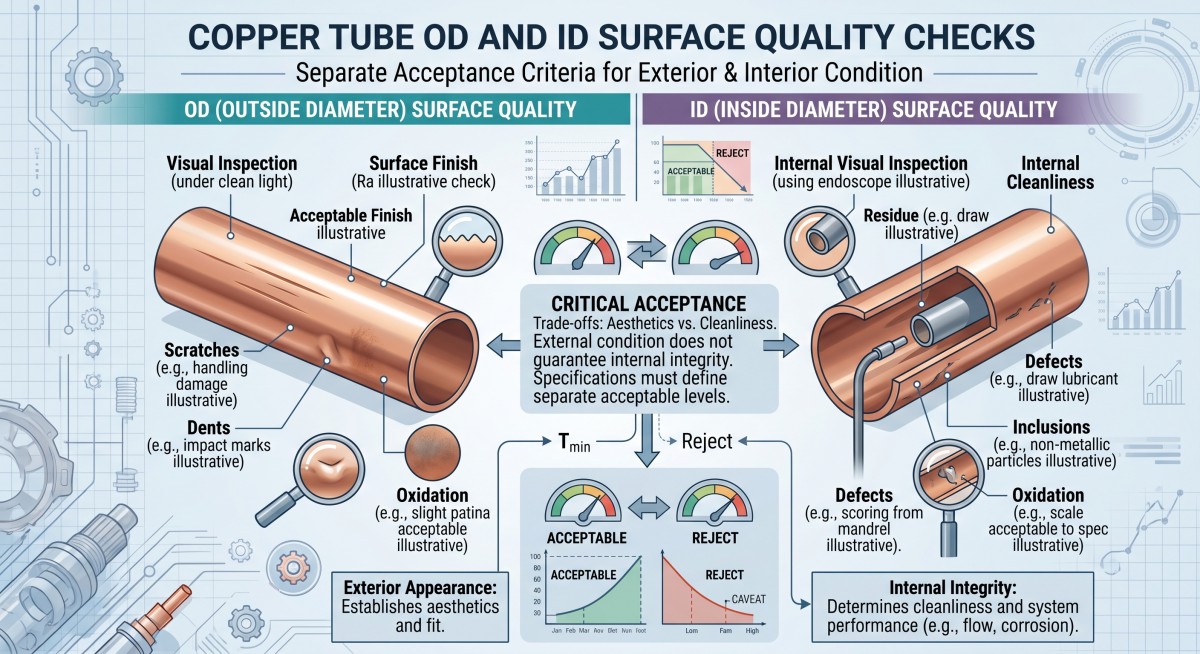
Ang usa ka bright nga OD dili pruweba sa usa ka limpyo nga ID.
Ang gawas nga nawong mahimong magpakita og mga marka sa die o drawing, mga garas, mga dents, oksihenasyon, mga laps o mga liki. Ang sulod nga nawong mahimong adunay mga marka sa pagporma, mga partikulo nga nakasulod o nahabilin nga lubricant. Ang ubang mga depekto naggikan sa panahon sa pag-andam sa billet o hot forming; ang uban gipaila sa panahon sa pagdrowing, pagputol, paglimpyo o pagdala. Ang teknikal nga literatura sa seamless copper-tube production nag-ila sa tooling, lubrication ug handling isip lahi nga mga tinubdan sa final surface variation.
Ibulag ang tulo ka kinahanglanon sa espesipikasyon sa pagpalit:
- Panagway:Unsang mga marka sa OD ug ID ang dili madawat? Ilha ang mga importanteng nawong ug, kon mapuslanon, gamita ang giaprobahan nga mga litrato sa pakisayran.
- Integridad:Gidili ba ang mga liki, libaong, lungag o uban pang mga pagkabali? Ipiho ang gikinahanglan nga pamaagi sa pag-inspeksyon ug ang lagda sa pagdawat.
- Kalimpyo:Gikontrol ba ang nahibiling lana, mga partikulo, sukod o kaumog? Isulti ang magamit nga pamaagi ug limitasyon para sa katapusang gamit.
Ang refrigeration circuit, medical-gas installation, ug decorative tube dili parehas og prayoridad sa pagdawat. Kon ang pumapalit mogamit og usa ka dili klaro nga kinahanglanon sama sa "limpyo, hamis nga nawong" para sa tanan nga tulo, ang unang seryoso nga dili pagsinabtanay mahitabo sa umaabot nga inspeksyon.
Ipares ang Grado sa Tumbaga ug ang Sumbanan sa Produkto sa Aplikasyon
Ang C11000, C10200 ug C12200 dili angay isipon nga mga label nga mapalit nga mabaylo-baylo. Siguruha ang tinuod nga grado, temperatura, magamit nga sumbanan sa produkto ug gikinahanglan nga mga resulta sa pagsulay sa dili pa moaprubar og kapuli. Ang Cymber Metal adunay usab lahi nga giya saC12200 batok sa tubo nga tumbaga nga walay oksihenopara sa mga pumapalit nga nagtandi sa mga ruta sa materyales.
Ang estandard kinahanglan mosunod saporma sa aplikasyon ug produkto, dili lang ang kamatuoran nga ang usa ka tubo walay tahi. Ang ASTM B75/B75M nagtumong sa walay tahi nga tubo nga tumbaga; ang ubang mga espesipikasyon mahimong magamit sa serbisyo sa tubig o tubo sa air-conditioning ug refrigeration. Pangayoa ang kompletong designasyon ug edisyon sa sumbanan, dugang sa bisan unsang dugang nga mga kinahanglanon sa kalimpyo, inspeksyon o pagputos. Ang usa ka sumbanan nga ginganlan nga kaswal sa usa ka lista sa produkto dili, sa iyang kaugalingon, nagpamatuod nga ang usa ka partikular nga kargamento nagsunod niini.
Para sa pagpili sa porma, itandi ang sa sitetul-id nga tubo nga tumbagauggiligid nga tubo nga tumbagamga pananglitan. Pilia pinaagi sa mga kinahanglanon sa pagduko, pag-instalar, gitas-on, temperatura ug kalimpyo sa asembliya, dayon kumpirmahi ang kasamtangang espesipikasyon sa RFQ.
Unsa ang Kinahanglan nga Inspeksyunon sa mga Mamalit sa Dili Pa Mo-release og Bulk Order?
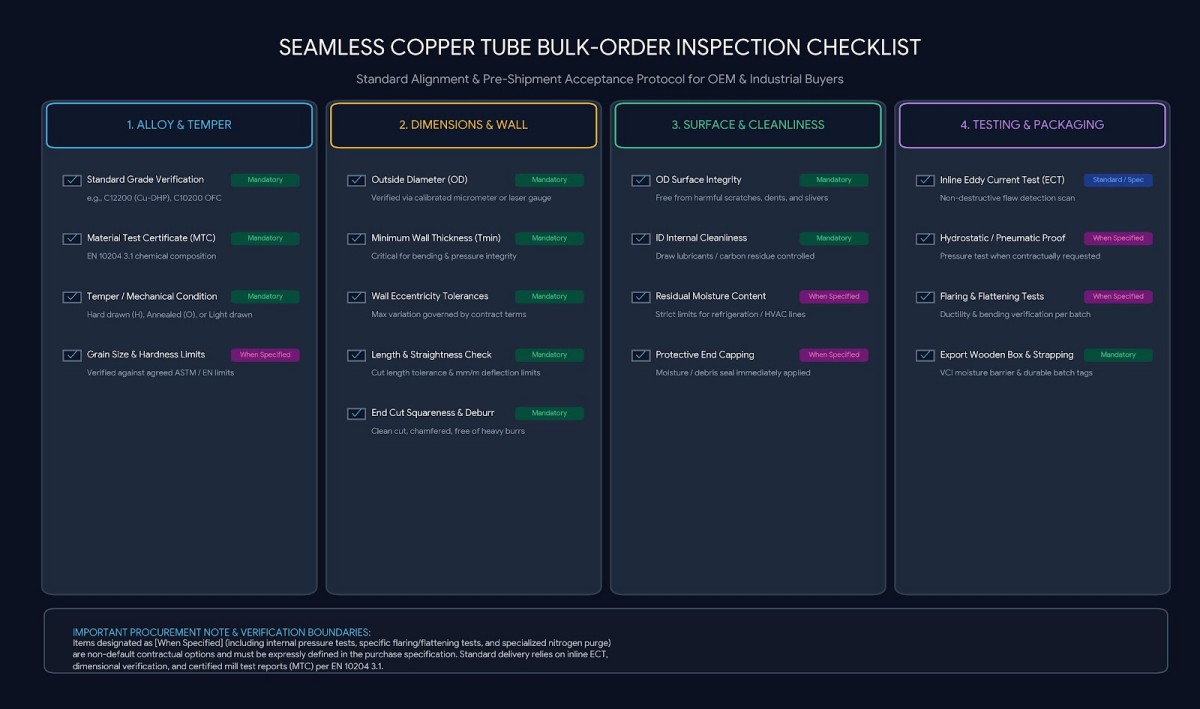
Ang MTC nag-establisar sa espesipikong impormasyon sa materyal para sa giila nga lote. Dili kini mopuli sa nahuman nga tubo nga dimensyon ug inspeksyon sa nawong.
| Butang sa inspeksyon | Ipiho sa dili pa ang produksiyon | Ngano nga importante kini |
|---|---|---|
| Materyal | Grado, estandard, edisyon, temper ug pag-ila sa lote | Nagpugong sa pag-ilis sa materyal nga wala pa masusi |
| Mga Dimensyon | OD, kahulugan sa bungbong, gitas-on, ovality ug pagkatul-id | Nagkontrol sa kinaiya sa pag-fit, bending ug assembly |
| Pagkaparehas sa bungbong | Minimum nga bungbong, mga posisyon sa sampling ug bisan unsang lagda sa eccentricity | Nakamatikod og nipis nga kilid nga gitagoan sa usa ka nominal nga kantidad |
| OD ug ID nga nawong | Mga kategorya sa depekto ug mga importanteng lugar | Nagpalahi sa mga marka sa kosmetiko gikan sa mga depekto sa pag-andar |
| Kalimpyo sa sulod | Pamaagi ug limitasyon sa pagsulay, kung gikinahanglan | Manalipod sa mga sistema sa pluwido o gas nga espesipiko sa aplikasyon |
| Espesyal nga mga pagsulay | Pagsulay sa eddy-current, leak o pressure, kon magamit | Nagkonektar sa inspeksyon ngadto sa tinuod nga risgo sa serbisyo |
| Mga Dokumento | MTC, report sa dimensyon ug gikasabutan nga mga rekord sa inspeksyon | Gitugotan ang beripikasyon gikan sa batch hangtod sa pagpadala |
| Pagputos | Mga takup sa tumoy, pagbulag, mga label ug proteksyon sa pagdumala | Mapugngan ang pagkadaot sa gidawat nga mga tubo sa panahon sa pagbiyahe |
Ang mga pamaagi kinahanglan mohaom sa gidak-on ug kinahanglanon. Ang nahuman nga bungbong mahimong susihon pinaagi sa usa ka nauyonan nga kombinasyon sa angay nga mga himan sa dimensyon, gikalipikasyon nga pagsukod sa ultrasonic kung mahimo, o mga pagsukod sa seksyon. Ang pagsusi sa nawong mahimong magkinahanglan og biswal nga pag-access sa OD ug ID; ang mga pagsulay nga dili makadaot ug pagtulo kinahanglan nga ipiho kung gikinahanglan kini sa nagdumala nga sumbanan o aplikasyon. Uyoni.kinsa ang mosulay, pila ka piraso, asa nga mga lokasyon, ug unsa ang mahitabo kung ang usa mapakyas.
Mga Cymber Metalpanid sa pagsiguro sa kalidadnaghulagway sa mga opsyon sa inspeksyon ug dokumento nga nagdepende sa materyal, porma, sumbanan ug mga kinahanglanon sa purchase-order. Pangayoa ang mga rekord nga aktuwal nga gikinahanglan sa imong order; ayaw hunahunaa nga ang matag opsyonal nga pagsulay awtomatikong gilakip.
Itandi ang Presyo kada Gidawat nga Tubo, Dili Lang Presyo kada Kilogram
Pananglit ang Supplier A mokutlo og mas ubos nga presyo kada kilo apan wala magtino sa minimum nga kalimpyo sa bungbong o ID. Ang Supplier B mas mahal apan miuyon sa pag-usab sa drowing, plano sa sampling, mga rekord sa inspeksyon ug protektadong pagputos.
Unsang presyo ang mas barato human ang mga baliko nga tubo isalikway, ang mga asembliya giayo, ug ang mga kapuli mobiyahe pinaagi sa eroplano?
Ang mapuslanong pagtandi mao angkinatibuk-ang gasto sa pag-landing kada gidawat nga tubo: presyo sa materyales ug pagproseso, inspeksyon, pagputos, kargamento, katungdanan kung magamit, gilauman nga pagsalikway ug pag-usab sa trabaho, dugang ang gasto sa usa ka nalangan nga pag-instalar. Kini usa ka balangkas sa desisyon, dili usa ka pag-angkon nga ang mas taas nga kinutlo kanunay nga modaog. Pangutan-a ang matag supplier sa pagpresyo saparehasteknikal ug dokumentasyon nga sakup.
RFQ Checklist para sa Walay Hinay nga Tubo nga Tumbaga
Ipadala kini nga mga detalye imbes nga mangayo og kwotasyon para sa “seamless copper tube, good quality”:
- Aplikasyon ug bisan unsang mga kinahanglanon sa presyur, pagduko, pagpalapad, pluwido o kalimpyo.
- Eksaktong designasyon sa haluang metal, temperatura ug estandard sa pagdumala sa produkto nga adunay edisyon.
- Tul-id nga gitas-on o porma sa coil, OD, nominal ug minimum nga bungbong, gidaghanon ug tinuig nga panginahanglan.
- OD, bungbong, ovality, pagkatul-id ug mga tolerance sa gitas-on sa pagputol.
- Madawat nga OD/ID nga kondisyon sa nawong ug mga criteria sa kalimpyo sa sulod.
- Gikinahanglan nga mga pamaagi sa inspeksyon, mga lokasyon sa pagsampol, mga report ug pagsubay sa lote.
- Proteksyon sa tumoy sa tubo, pagputos, destinasyon, iskedyul sa paghatud ug Incoterm.
- Pag-usab sa drowing ug espesipikasyon, kon kini usa ka gipahaom nga piyesa o asembliya.
Ipadala ang drowing ug plano sa pagdawat pinaagi saPanid sa kontak sa Cyber Metalpara sa pagrepaso sa ruta ug kinutlo. Gusto nako kanunay nga hisgutan ang kompletong han-ay sa mga produkto sa Cymber Metal, ug gamiton kini nga websitehttps://www.cymbermetal.com/aron makakat-on pa og dugang mahitungod kanila.
Mga Kanunayng Gipangutana nga Pangutana
Dili. Ang "Seamless" naghulagway sa kawalay longitudinal welded seam, dili usa ka universal manufacturing sequence. Ang usa ka prodyuser mahimong mogamit og piercing, extrusion ug downstream drawing sa usa ka ruta nga angay sa gitakdang produkto. Kumpirmahi ang ruta kung kini makaapekto sa imong mga criteria sa pagdawat.
Mahimo kining makaimpluwensya sa eccentricity, apan ang pag-uswag dili awtomatiko. Importante ang kondisyon sa pre-tube, die ug internal-tool geometry, alignment ug drawing schedule. Ipiho ang gitugot nga kantidad.nahuman nga tubominimum nga bungbong ug plano sa pagsukod imbes nga modawat og saad nga ang drowing mokorek sa pre-tube.
Dili. Ang OD nga panagway dili makapamatuod sa ID residue o kondisyon sa internal nga nawong. Kon ang aplikasyon sensitibo sa kontaminasyon, ipiho ang internal nga inspeksyon o pamaagi sa kalimpyo ug limitasyon sa pagdawat sa purchase order.
Dili kinahanglan. Ang nagdumala nga sumbanan, mga kondisyon sa serbisyo ug espesipikasyon sa kustomer ang magtino kung gikinahanglan ba ang pagtulo, presyur o uban pang espesyal nga mga pagsulay. Uyon sa pagsulay ug dokumentasyon.sa wala paproduksiyon; ayaw hunahunaa nga gilakip kini sa usa ka kinatibuk-ang kinutlo sa tubo.
Oras sa pag-post: Oktubre-02-2026